
Как производят фасонные изделия в ППУ изоляции
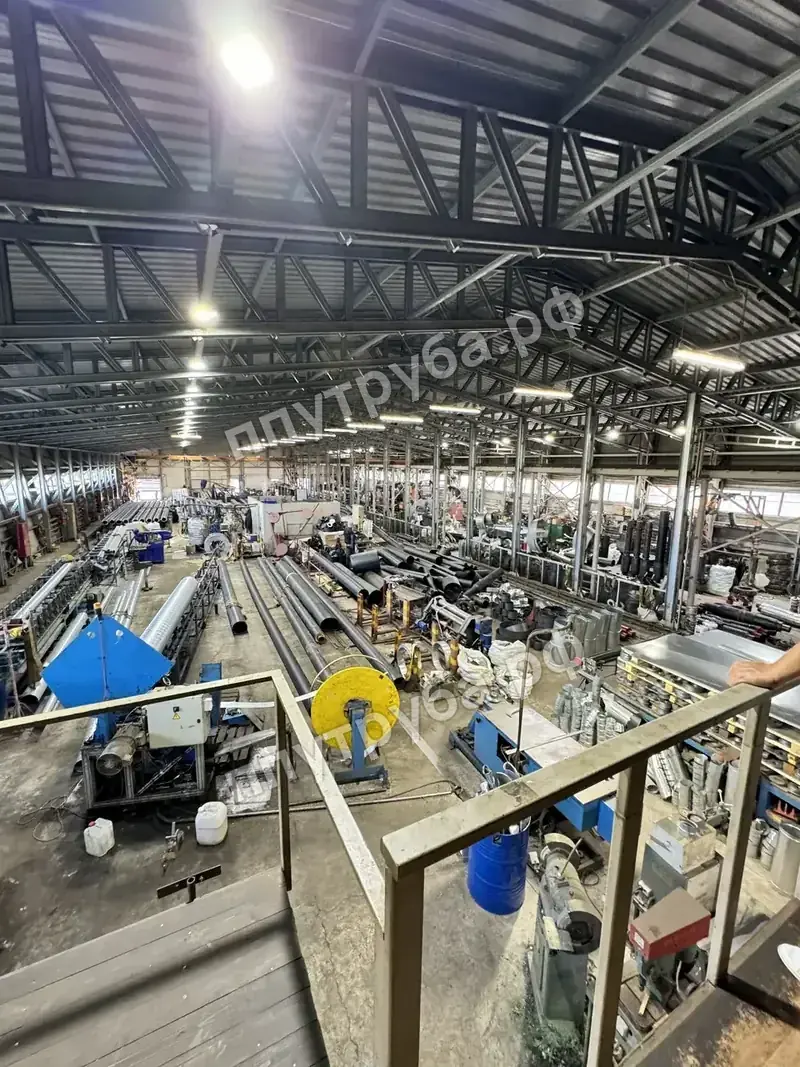
Отвод, тройник или неподвижная опора в ППУ изоляции — это не труба, которую «согнули». Каждое изделие собирают из стальной детали, изоляции из пенополиуретана и защитной оболочки, и на каждом этапе есть свои требования ГОСТ 30732-2020. Рассказываем, как это устроено и что проверяется.
1. Стальная деталь
Основа любого изделия — стальная деталь из новой трубы (п. 5.2.1 ГОСТ; восстановленные и б/у трубы не допускаются). Отводы, тройники и переходы делают по стандартам на детали трубопроводов — ГОСТ 17375, 17376, 17378, 30753: крутоизогнутые отводы штампуют, крупные — сваривают из секторов. Отводы малых диаметров гнут на трубогибе. Делать фасонку и неподвижные опоры из спиральношовных труб ГОСТ запрещает (п. 5.2.2), поэтому для них берут электросварную прямошовную, бесшовную или водогазопроводную трубу.
Сварные соединения выполняют по ГОСТ 16037 и РД 153-34.1-003-01 (п. 5.1.1.2) аттестованные сварщики, швы проверяют. У неподвижной опоры к трубе приваривают стальной щит, у крана — патрубки под приварку, у сильфонного компенсатора — сам сильфонный узел.
2. Подготовка поверхности
Чтобы пенополиуретан держался на стали и не отслаивался, поверхность перед изоляцией сушат, очищают от масла, ржавчины, окалины и пыли и доводят до степени очистки, заданной ГОСТ (п. 5.1.1.1). От этого зависит сцепление изоляции со сталью — одно из свойств, которое потом проверяют при испытаниях.
3. Провода ОДК и центраторы
До заливки на деталь ставят центраторы — они держат сталь точно по оси оболочки — и протягивают медные провода системы оперативного дистанционного контроля: сечение 1,5 мм², в 20 мм от трубы, с натяжением (п. 5.1.4.4). До Ø 426 мм проводов два, больше — три-четыре. В фасонных изделиях провода идут в перфорированных трубках, чтобы при заливке не сместились (п. 5.2.9). Зачем это нужно — в статье «Система ОДК».
4. Оболочка
Оболочку фасонного изделия собирают по его форме. Полиэтиленовую (ПЭ) — из секторов трубы-оболочки, сваренных встык нагретым инструментом; материал — полиэтилен не ниже ПЭ 80 с сажей для защиты от солнца (п. 5.2.3). Оцинкованную (ОЦ) — из горячеоцинкованного листа с завальцованным герметичным швом (пп. 4.9, 5.2.6). Внутреннюю поверхность ПЭ-оболочки обрабатывают, чтобы пена лучше с ней сцепилась (п. 5.2.5).
5. Заливка пенополиуретана
Сборку — сталь, центраторы, провода и оболочку — прогревают и заливают двухкомпонентной смесью на заливочной машине. Пена поднимается и заполняет всё пространство между сталью и оболочкой. Изделие выдерживают в оснастке, пока пена не наберёт форму; окончательную прочность она набирает за несколько суток, поэтому испытания проводят не раньше чем через 24 часа (п. 9.1). Плотность пенополиуретана по ГОСТ — не менее 60 кг/м³, прочность на сжатие — не менее 0,3 МПа.
6. Концы, маркировка, приёмка
Концы стальной трубы оставляют без изоляции — 150 мм у Ø до 219 мм и 210 мм у больших (п. 4.8): на трассе по ним сваривают стык. На оболочку наносят маркировку с обозначением изделия (п. 5.3). Готовое изделие проходит контроль: внешний вид, размеры, смещение осей, провода ОДК — подробно в статье «Контроль качества».
Что производим
| Изделие | Для чего |
|---|---|
| Отводы | повороты трассы 90°, 60°, 45°, 30° и другие углы |
| Тройники | ответвления от магистрали |
| Переходы | смена диаметра трассы |
| Неподвижные опоры | фиксация трубопровода в бетоне |
| Шаровые краны | отключение участков |
| Сильфонные компенсаторы | восприятие тепловых удлинений |
| Концевые элементы | защита торца изоляции на вводах |
| Элементы с кабелем вывода | подключение приборов ОДК |
| Z-образные элементы | компенсация удлинений без компенсатора |
Все изделия — в оболочке ПЭ и ОЦ, с изоляцией стандартной и усиленной. Размеры и плечи отводов — в статье «Размеры отводов ППУ по ГОСТ», изделия под размеры проекта — «Нестандартные изделия». Срок производства от 5 дней.
Подберём изделия по спецификации — пришлите её на sale@profi-izol.ru или позвоните +7 (495) 755-02-68. Срок производства от 5 дней, доставка по всей России.


